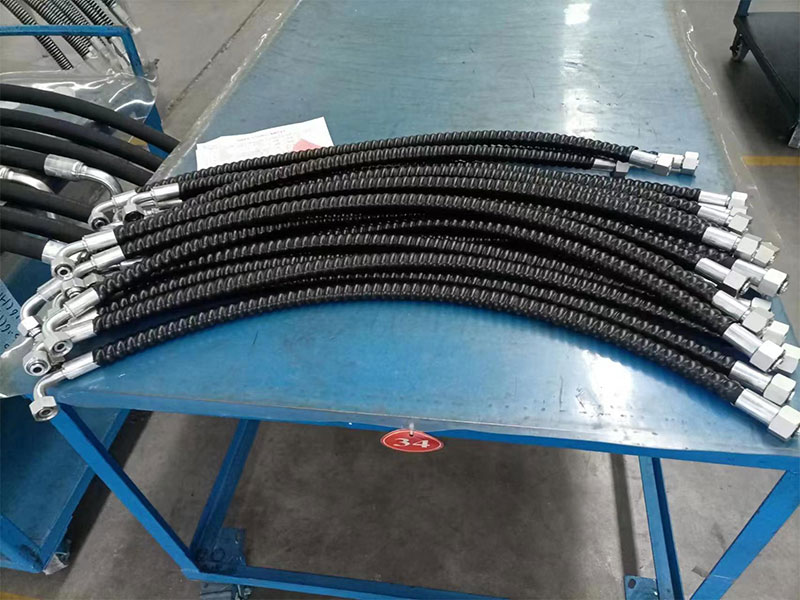
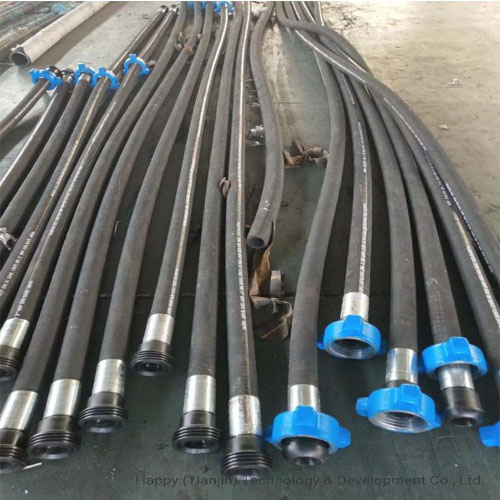
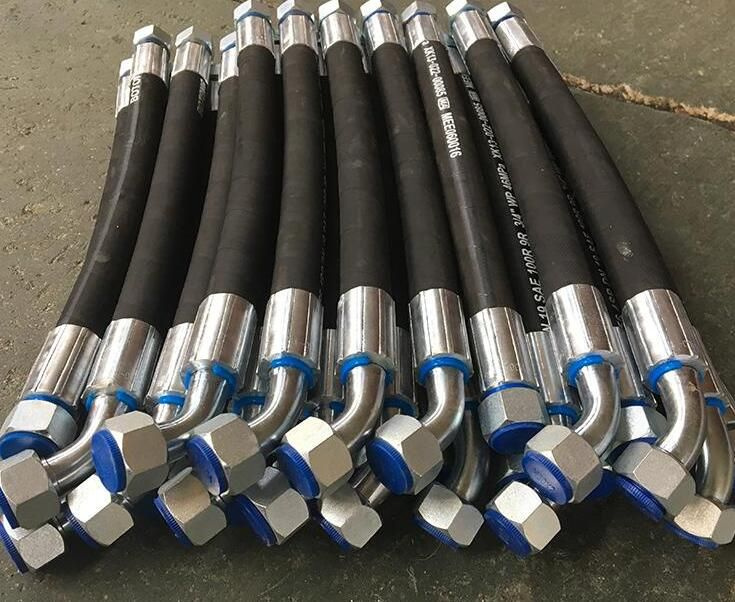
液压软管总成是一类以橡胶软管为管体、两端配置扣压式金属接头的柔性液压管路组件,在液压系统中承担压力油、水基液压液及乳化液的传输功能。其“总成”特征在于:产品在出厂时已完成管体与接头的连接,并经压力试验合格,用户可直接安装于液压泵、控制阀、液压缸和液压马达等元件之间。
液压软管总成区别于散装软管的核心价值在于连接可靠性。扣压接头通过金属外套管的塑性变形将管体紧密压合在接头芯子上,形成机械锁紧和密封的双重效果。这一工艺使总成在额定工作压力下具备足够的抗拉脱强度和密封性能,避免了现场装配接头可能引入的质量波动。
二、结构设计与材料构成
内层(内胶层):材料选择取决于液压介质类型。矿物基液压油是液压系统中最常见的介质,内层通常选用丁腈橡胶(NBR),其分子结构中的极性腈基赋予材料对矿物油和合成油的优异耐受性。对于磷酸酯液压油,需选用三元乙丙橡胶(EPDM)或丁基橡胶;对于水-乙二醇液压液,NBR内层需确认配方适用性。内层厚度通常在1.5mm至3.0mm之间,需具备低渗透性和良好的耐压缩变形性能。
增强层:液压软管的承压核心。增强形式主要分为两类:钢丝编织结构,常见为一层、两层或四层编织,适用于中高压液压系统;钢丝缠绕结构,常见为四层或六层缠绕,适用于高压和超高压液压系统。钢丝材质为高碳钢,抗拉强度不低于1800MPa,表面镀铜或镀锌以提升与橡胶的粘合强度。编织或缠绕角度控制在54°44‘附近,以平衡径向承压能力与轴向柔韧性。
外层(外胶层):以耐磨、耐天候合成橡胶为主体材料,通常选用氯丁橡胶(CR)或丁腈橡胶与聚氯乙烯共混体系。外层需具备耐油、耐磨、耐天候老化和抗臭氧性能,以抵御工程机械和工业现场环境中的油污、紫外线、臭氧和机械摩擦。部分产品外层添加阻燃剂以满足矿用和船舶等场景的阻燃要求。
扣压接头:总成的核心连接部件。接头材质通常为碳钢或不锈钢,表面经镀锌或钝化处理。接头型式包括公制螺纹、英制螺纹、NPT螺纹、法兰及快插式接头等,适配不同液压系统的接口规格。扣压工艺的关键参数包括扣压力、扣压量和扣压长度,这些参数决定了接头与管体的连接强度和密封可靠性。
三、核心性能参数
工作压力:液压软管总成的工作压力覆盖范围较广,从数MPa至数十MPa不等。两层钢丝编织结构常见工作压力为20MPa至30MPa;四层钢丝缠绕结构可达40MPa以上;超高压产品的工作压力可超过60MPa。具体数值与内径规格和增强层结构相关。
爆破压力:不低于工作压力的3至4倍,提供充足的安全裕度。
脉冲寿命:液压软管在压力循环条件下的疲劳寿命是关键性能指标。标准要求软管在额定工作压力的133%条件下承受不少于20万次压力脉冲循环而不发生失效。
温度范围:标准产品工作温度覆盖-40℃至+100℃,部分产品可扩展至+120℃。
内径规格:常见内径涵盖5mm至51mm,包括1/4英寸、5/16英寸、3/8英寸、1/2英寸、5/8英寸、3/4英寸、1英寸、1-1/4英寸、1-1/2英寸、2英寸等规格。
弯曲半径:与内径和增强结构相关,编织结构软管的弯曲半径通常为管径的5至8倍,缠绕结构略大。
四、总成制造与质量控制
管体制造:管体经过内层挤出、增强层施加、外层挤出和硫化等工序。硫化使橡胶发生交联反应,将各层粘合为整体结构。
接头扣压:扣压是总成制造的关键工序。扣压力、扣压量和扣压长度需根据软管内径、增强层结构和接头规格精确计算。扣压力不足会导致接头与管体连接强度不够;扣压力过大会导致管体增强层过度压缩,降低该区域的承压能力。
压力试验:总成出厂前需进行压力试验,通常在1.5倍工作压力下保持一定时间,观察接头和管体有无泄漏或异常变形。
抗拉脱强度验证:接头与管体的连接强度需满足在设计压力下不发生轴向滑移或脱落的要求。